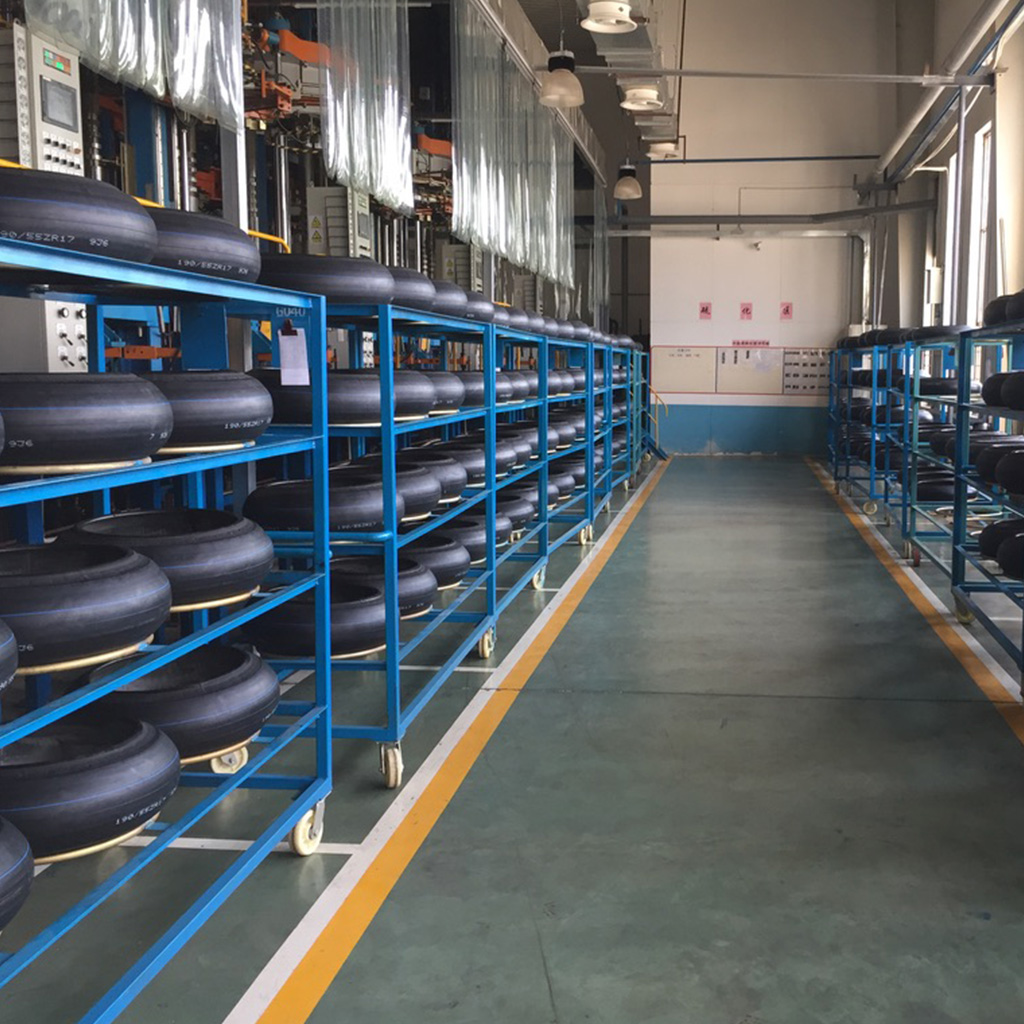
Lastik kalite kontrolü hammaddeleri güvenilir, yüksek performanslı bir motosiklet lastiğine dönüştüren bilim dalıdır. Bir lastik dışarıdan bakıldığında basit görünebilir — diş desenine sahip yuvarlak siyah bir halka — ancak aslında kauçuk bileşikleri, tekstil katmanları, çelik veya aramid kemerler, jant teli ve iç astar malzemelerini içeren, hassas mühendislikle tasarlanmış bir kompozit yapıdır. Her bir bileşen, sıkı toleranslar dahilinde konumlandırılmalı, hassas bir şekilde kontrol edilen koşullar altında vulkanize edilmeli ve tanımlanmış kabul kriterlerine göre denetlenmelidir.
Bu makale, hammaddelerin fabrikamıza ulaştığı andan sevkiyat öncesi son X-ışını denetimine kadar Motobike Más’taki kalite kontrol sürecini açıklamaktadır. Kalite kontrol sistemimiz, üretim akışına yayılmış 7 tanımlanmış denetim noktası üzerinden işler. Her lastik, bu 7 kontrol noktasının tamamından geçer. Bir lastik herhangi bir noktada kontrolü geçemezse, işaretlenir, kayda alınır ve ya yeniden işlenir ya da reddedilir.
| Kontrol Noktası | Sahne | Denetim Türü |
|---|---|---|
| 1 | Hammadde Kabulü | Analiz sertifikası doğrulaması + laboratuvar testleri |
| 2 | Bileşik Karıştırma | Reometre testi + fiziksel özelliklerin doğrulanması |
| 3 | Bileşenlerin Hazırlanması | Boyutsal ölçüm + görsel inceleme |
| 4 | Lastik Üretimi | Montaj kontrolü + yeşil lastik denetimi |
| 5 | Sertleştirme | Sertleştirme parametrelerinin izlenmesi + sertleştirme sonrası görsel kontrol |
| 6 | Lastik Testleri Tamamlandı | Dinamik balans ayarı + boyut kontrolü + X-ışını kontrolü |
| 7 | Son Kontrol ve Paketleme | Görsel + yan duvar işaretlemesi + belgeler |
Her lastik, hammaddelerden başlar. Bitmiş lastiğin kalitesi, onu oluşturan malzemelerin kalitesini aşamaz. Gelen tüm malzemelerden AQL örnekleme standartlarına göre numune alınır. Test sonuçları, malzeme şartnamesiyle karşılaştırılır. Testleri geçemeyen partiler karantinaya alınır ve tedarikçiye iade edilir. Testleri geçen partilere bir malzeme parti numarası verilir ve depoya sevk edilir.
| Malzeme Kategorisi | Örnekler | Gerçekleştirilen Testler |
|---|---|---|
| Doğal Kauçuk | RSS3, SVR3L, SIR20 | Mooney viskozitesi, kül içeriği, PRI |
| Sentetik Kauçuk | SBR, BR, IIR, NBR | Mooney viskozitesi, bağlı stiren |
| Karbon Siyahı | N220, N330, N550, N660 | İyot adsorpsiyonu, DBP absorpsiyonu |
| Tekstil Takviyesi | Naylon ip, polyester ip | Kırılma mukavemeti, H-yapışma |
| Boncuk Teli | Pirinç kaplamalı çelik tel | Çekme mukavemeti, kaplama kalınlığı |
Testlerden geçemeyen her parti karantinaya alınır ve iade edilir. Bu sayede, yalnızca sertifikalı hammaddelerin üretim sürecine girmesi sağlanır.
Kompound karıştırma, tek tek hammaddelerin bir araya getirilerek lastiğin bileşenlerini oluşturan kauçuk formülasyonlarının elde edildiği işlemdir. Her kompound partisi, şirket içi karıştırıcılarımızda ana parti, yeniden öğütme ve son parti aşamalarından oluşan tanımlanmış bir karıştırma döngüsüne tabi tutulur. Karıştırma işleminden sonra, her parti numunesinde reometre kürlenme eğrisi, Mooney viskozitesi, özgül ağırlık, Shore A sertliği ve yanma süresi testleri yapılır. Testleri geçen partiler, bileşen hazırlama alanına gönderilir. Testleri geçemeyen partiler ise inceleme için karantinaya alınır.
Her lastik karışımı partisi, üretim tarihini, karıştırıcı hattını, vardiyayı, karışım kodunu ve sıra numarasını içeren benzersiz bir numaraya sahiptir. Bu numara, söz konusu partiden elde edilen karışımı kullanan her lastiğe kaydedilir.
Bu aşamada, onaylanmış bileşik partileri lastik bileşenlerine dönüştürülür. Lastik sırt şeritlerinin genişliği ve kalınlığı, lazer profil ölçümüyle kontrol edilir. Yanak şeritleri kumpasla ölçülür. İç astar kalınlığı, çevrimiçi kalınlık ölçer ile doğrulanır. Kat kumaş kord yoğunluğu, laboratuvar mikroskobu ile kontrol edilir. Lastik kenarı tel halkasının çapı, geç/geçmez ölçerlerle doğrulanır. Tolerans aralığının dışında bulunan herhangi bir bileşen işaretlenir ve ya kesilir, yeniden işlenir ya da atılır.
Lastik üretim sürecinde, tek tek bileşenler bir araya getirilerek ham (sertleşmemiş) bir lastik oluşturulur. Ek yerlerinin hizalamasını (boşluk veya 2 mm'yi aşan üst üste binme olmadan düz olması), kat katmanlarının kıvrılma yüksekliğini (soldan sağa tutarlı olması), lastik kenarının yerleştirilmesini (doğru yüksekliğe oturmuş olması) ve bileşenlerin merkezlenmesini (±2 mm içinde olması) denetleriz. Ham lastik denetimi, üretim makinesi operatörü tarafından görsel olarak gerçekleştirilir ve gezici bir kalite kontrol denetçisi tarafından doğrulanır.
Vulkanizasyon işlemi, ham lastiği tek parça halinde vulkanize bir yapıya dönüştürür. Her vulkanizasyon döngüsünde boşluk sıcaklığı (ayar değerinden ±3°C), plaka basıncı (ayar değerinden ±5%), vulkanizasyon süresi (±10 saniye) ve soğutma eğrisi izlenir. Parametreler, üretim veritabanımıza otomatik olarak kaydedilir. Herhangi bir sapma işaretlenir ve karantinaya alınır. Vulkanizasyonun ardından her lastik, yüzey gözenekliliği, kalıp çapakları, sırt ve yanak kusurları, lastik kenarı bölgesinin bütünlüğü ve renk tutarlılığı açısından görsel olarak incelenir.
Bu, en kapsamlı denetim aşamasıdır. Her lastik, dinamik balans ayarı (statik ve dinamik dengesizliğin ölçülmesi; A, B veya C sınıfı olarak sınıflandırılır), boyut kontrolü (çap, kesit genişliği, sırt genişliği, eksantriklik) ve radyal lastikler için X-ışını denetiminden geçer.
X-ışını sistemi, her bir radyal lastiğin iç yapısını tarayarak kemer ve kat kordonlarının hizalamasını, ek yerlerinin sağlamlığını, kenar yapısını, yabancı cisimlerin varlığını ve bileşenlerin konumunu kontrol eder. X-ışını görüntüleri, eğitimli kalite kontrol teknisyenleri tarafından incelenir ve lastik seri numarasına göre arşivlenir. Bu tahribatsız muayene Bu yöntem, her bir radyal lastiğin iç yapısının, ürün ömrü boyunca ve buna ek olarak bir yıl boyunca tasarım şartnamelerine uygunluğunu garanti eder.
Bu son aşama lastik kalite kontrolü lastik yan duvarındaki işaretleri (boyut, yük indeksi, hız sembolü, DOT kodu, ECE işareti), belgelerin doğruluğunu ve ambalajın müşteri şartnamelerine uygunluğunu kontrol eder. Her sevkiyatın kalite belgeleri, sevkiyat öncesinde üretim parti kayıtlarıyla karşılaştırılarak doğrulanır.
Bir lastik herhangi bir denetim kontrol noktasından geçemediğinde, uygunsuzluk yönetim sistemimize alınır: kırmızı etiketle tanımlama, karantina alanında ayrıştırma, kararın verildiği kalite kontrol mühendisliği incelemesi, 5 Neden yöntemi kullanılarak kök neden analizi, düzeltici eylemlerin uygulanması, doğrulama takibi ve eksiksiz belgeleme. Bu kapalı döngü sistemi, her kalite sorununun kaynağında ele alınmasını sağlar.
Bireyin ötesinde lastik kalite kontrolü Denetimler sırasında, SPC’yi kullanarak kürlenme süresi ve sıcaklık eğilimlerini, ağırlık dağılımını, zaman içindeki boyutsal sapmaları ve üretim hattı ile vardiyaya göre kusur oranlarını izliyoruz. SPC grafikleri haftalık olarak incelenir. Eğilim dışı sinyaller, spesifikasyon dışı durumlara dönüşmeden önce araştırılır.
| Metrik | Tanım | Hedef |
|---|---|---|
| İlk Geçiş Verimi | Herhangi bir düzeltme yapılmaksızın tüm kontrol noktalarından geçen lastikler | >96% |
| Müşteri Reddetme Oranı | 1.000 birim başına kaliteye bağlı iadeler | <0,5% |
| Boyutsal Yeterlilik (Cpk) | Önemli boyutlar için proses yeteneği | >1,33 |
| Zamanında Teslimat | Siparişler, kararlaştırılan tarihte veya daha önce kargoya verilir | >95% |
Bizim lastik kalite kontrolü süreç şu adreste: Motobike Más hammadde alımından nihai X-ışını kontrolüne kadar 7 kontrol noktasını kapsamaktadır. Bu sistematik yaklaşım, lastik kalite kontrolü Bu sistem, kusurları kaynağında tespit etmek, standartlara uymayan malzemelerin bir sonraki üretim aşamasına geçmesini önlemek ve eksiksiz bir izlenebilirlik sağlamak üzere tasarlanmıştır. B2B alıcılar için buradan çıkarılacak sonuç şudur: Fabrikamızda kalite, sadece son kontrol aşaması değildir; üretimin her aşamasını kapsayan bir sistemdir.
120/90-18 Mousse Insert | Enduro & Rally Fitment Guide şöyle diyor:
[…] The company operates under ISO 9001:2015 quality management certification, and its tires and inserts are produced to DOT and ECE standards, which is what makes them saleable in the United States, the European Union and other markets that adopt those frameworks. The certification detail is set out in ISO 9001, DOT & ECE Certified: How We Ensure Every Motorcycle Tire Meets Global Standards, and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. […]
110/90-19 Mousse Insert | Motocross & Enduro Fitment Guide şöyle diyor:
[…] Every insert is shaped on CNC-controlled equipment so that dimensional consistency and internal density are uniform, and each one passes through density testing, compression recovery testing, heat resistance testing, dimensional inspection and structural integrity verification before it is packed. The company operates under ISO 9001:2015 quality management certification, and its tires and inserts are produced to DOT and ECE standards. The certification detail is set out in ISO 9001, DOT & ECE Certified: How We Ensure Every Motorcycle Tire Meets Global Standards, and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. […]
90/100-21 Mousse Insert | Heavy Duty Rally Front Guide şöyle diyor:
[…] and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. For the team-level picture, Why Professional Off-Road Teams Choose Mousse Inserts covers what a […]
80/100-21 Mousse Insert | Motocross Front Fitment Guide şöyle diyor:
[…] Every insert is shaped on CNC-controlled equipment so that dimensional consistency and internal density are uniform, and each one passes through density testing, compression recovery testing, heat resistance testing, dimensional inspection and structural integrity verification before it is packed. The company operates under ISO 9001:2015 quality management certification, and its tires and inserts are produced to DOT and ECE standards. The certification detail is set out in ISO 9001, DOT & ECE Certified: How We Ensure Every Motorcycle Tire Meets Global Standards, and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. […]
Mousse Insert Size Guide 2026 | 9 Sizes, Charts & Fitment şöyle diyor:
[…] regime behind every insert are shown in the Motobike Más manufacturing facility and the quality control process, and the certification framework is in ISO 9001, DOT and ECE […]
90/100-16 Çocuk Mousse | Mini Motokros Motosikleti Arka Lastik Montaj Kılavuzu şöyle diyor:
[…] The 90/100-16 is cut as a 16 inch, 100 mm rear insert and carries the same inspection regime as the rest of the range: density testing, compression recovery testing, heat resistance testing, dimensional inspection and structural integrity verification before packing. Dimensional consistency is the check that matters most on a small wheel, because the insert has to seat on a 16 inch bead seat without being forced into it, and a 16 inch rim gives the foam less room to sit than a full-size one. The full inspection regime is described in the quality control process walkthrough. […]
90/90-21 Mousse Insert | Off-Road Enduro Front Fitment Guide şöyle diyor:
[…] The 90/90-21 is cut as a 21 inch, 90 mm front insert, and its dimensional inspection is the check that matters most. A 90 mm section width on a 21 inch rim leaves less rim wall than a narrower carcass would, so the insert has to seat on the bead seat without being forced into it, and a batch that varies in diameter will show up as vague steering on the customer’s bike rather than as a reject on the factory floor. Every insert also passes density, compression recovery, heat resistance and structural integrity verification before packing, and the full inspection regime is described in the quality control process walkthrough. […]
140/80-18 Mousse Insert | Heavy Duty Enduro & Adventure şöyle diyor:
[…] The inspection regime on this size is compression resistance testing, density uniformity inspection, heat resistance testing, structural integrity verification and dimensional precision measurement. Compression resistance is the check that speaks directly to the loaded case, because it is what determines whether the insert holds its shape under the 180–260 kg the load table describes. The full process is described in the quality control process walkthrough. […]