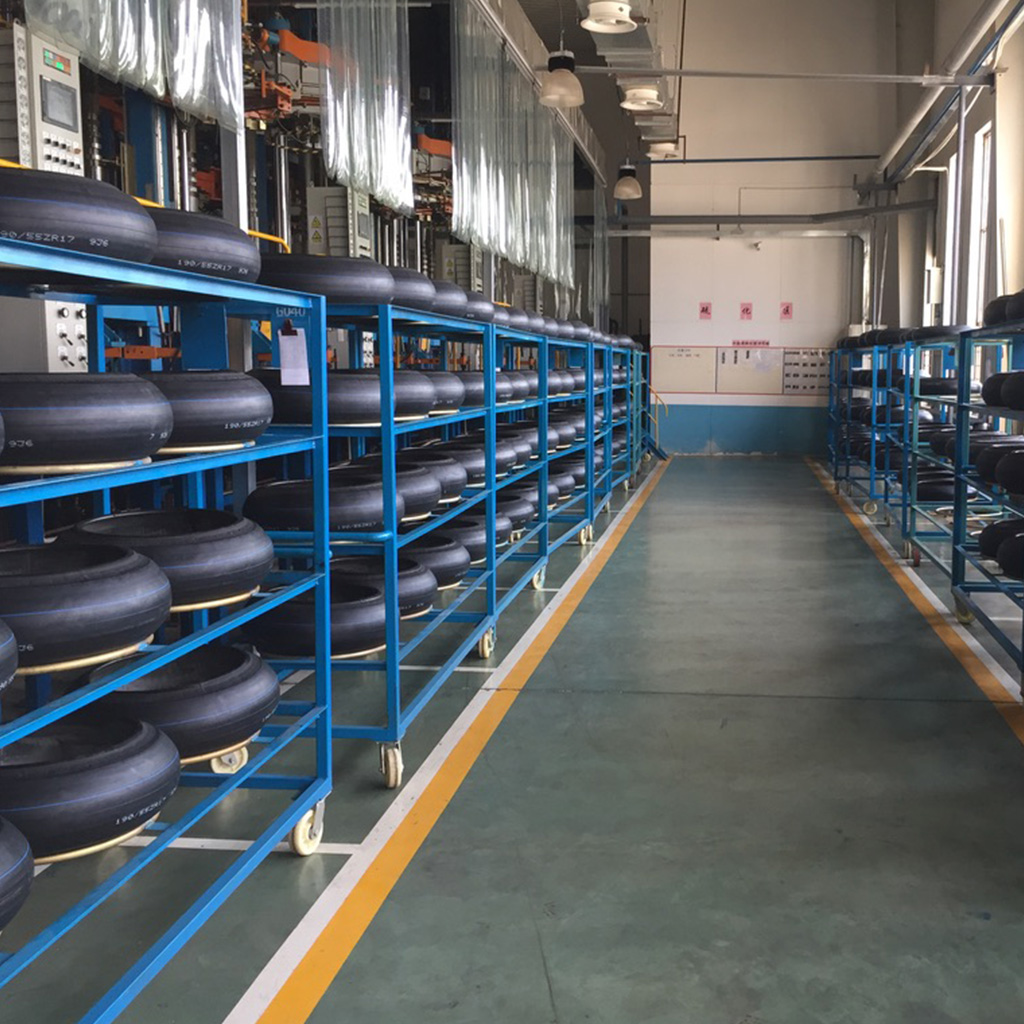
Controlo de qualidade dos pneus é a disciplina que transforma matérias-primas num pneu de motocicleta fiável e de alto desempenho. Um pneu pode parecer simples visto de fora — um anel redondo preto com um padrão de banda de rodagem —, mas trata-se de uma estrutura composta concebida com precisão, que contém compostos de borracha, camadas têxteis, cintos de aço ou aramida, fios de talão e materiais de revestimento interior. Cada componente deve ser posicionado dentro de tolerâncias rigorosas, vulcanizado em condições precisamente controladas e inspecionado de acordo com critérios de aceitação definidos.
Este artigo documenta o processo de controlo de qualidade na Motobike Más, desde o momento em que as matérias-primas chegam à nossa fábrica até à inspeção final por raios X antes do envio. O nosso sistema de controlo de qualidade funciona através de 7 pontos de inspeção definidos, distribuídos ao longo do fluxo de produção. Cada pneu passa por todos os 7 pontos de controlo. Se um pneu não passar num qualquer ponto, é assinalado, registado e, posteriormente, retrabalhado ou rejeitado.
| Ponto de controlo | Palco | Tipo de inspeção |
|---|---|---|
| 1 | Recebimento de matérias-primas | Certificado de verificação da análise + ensaios laboratoriais |
| 2 | Mistura de compostos | Ensaios com reómetro + verificação das propriedades físicas |
| 3 | Preparação dos componentes | Medição dimensional + inspeção visual |
| 4 | Fabrico de pneus | Verificação da montagem + inspeção dos pneus verdes |
| 5 | Cura | Monitorização dos parâmetros de cura + inspeção visual pós-cura |
| 6 | Concluídos os testes aos pneus | Equilíbrio dinâmico + controlo dimensional + raios X |
| 7 | Inspeção final e embalagem | Marcação visual + marcação na parede lateral + documentação |
Cada pneu começa com matérias-primas. A qualidade do pneu acabado não pode exceder a qualidade dos materiais que o compõem. São recolhidas amostras de todos os materiais recebidos, de acordo com as normas de amostragem AQL. Os resultados dos testes são comparados com as especificações do material. Os lotes que não cumprem os requisitos são colocados em quarentena e devolvidos ao fornecedor. Aos lotes que cumprem os requisitos é atribuído um número de lote do material e são encaminhados para o armazém.
| Categoria de material | Exemplos | Testes realizados |
|---|---|---|
| Borracha natural | RSS3, SVR3L, SIR20 | Viscosidade de Mooney, teor de cinzas, PRI |
| Borracha sintética | SBR, BR, IIR, NBR | Viscosidade de Mooney, estireno ligado |
| Negro de carbono | N220, N330, N550, N660 | Adsorção de iodo, absorção de DBP |
| Reforço têxtil | Cordão de nylon, cordão de poliéster | Resistência à ruptura, adesão H |
| Fio para contas | Fio de aço revestido a latão | Resistência à tração, espessura do revestimento |
Cada lote que não passe nos testes é colocado em quarentena e devolvido. Isto garante que apenas as matérias-primas certificadas entrem no processo de produção.
A mistura de compostos consiste na combinação de matérias-primas individuais para formar as formulações de borracha que se tornam os componentes do pneu. Cada lote de composto segue um ciclo de mistura definido nos nossos misturadores internos, composto pelas fases de lote-mestre, remoagem e lote final. Após a mistura, cada amostra de lote é submetida a ensaios para determinar a curva de cura no reómetro, a viscosidade Mooney, a densidade, a dureza Shore A e o tempo de scorch. Os lotes que cumprem os requisitos são encaminhados para a área de preparação de componentes. Os lotes que não cumprem os requisitos são colocados em quarentena para análise.
Cada lote de composto possui um número único que codifica a data de produção, a linha de mistura, o turno, o código do composto e o número de sequência. Este número é registado em cada pneu que utilize o composto deste lote.
Nesta fase, os lotes de composto aprovados são transformados em componentes de pneus. A largura e a espessura das tiras da banda de rodagem são verificadas através de medição de perfil a laser. As tiras da parede lateral são medidas com paquímetros. A espessura do revestimento interior é verificada por um medidor de espessura em linha. A densidade dos fios do tecido das camadas é verificada através de microscopia em laboratório. O diâmetro do anel de arame do talão é verificado com calibres de aceitação/rejeição. Qualquer componente que se encontre fora da sua banda de tolerância é sinalizado e, subsequentemente, aparado, retrabalhado ou descartado.
A montagem de pneus consiste na união dos componentes individuais para formar um pneu em bruto (não vulcanizado). Inspecionamos o alinhamento das emendas (retas, sem folgas nem sobreposições superiores a 2 mm), a altura da dobra das camadas (consistente da esquerda para a direita), o posicionamento do talão (assente à altura correta) e o centragem dos componentes (dentro de ±2 mm). A inspeção do pneu em bruto é realizada visualmente pelo operador da máquina de montagem e verificada por um inspetor itinerante do Controlo de Qualidade.
A vulcanização transforma o pneu em bruto numa estrutura unificada e vulcanizada. Cada ciclo de vulcanização é monitorizado quanto à temperatura da cavidade (±3 °C em relação ao valor de referência), pressão das placas (±5% em relação ao valor de referência), tempo de vulcanização (±10 segundos) e curva de arrefecimento. Os parâmetros são registados automaticamente na nossa base de dados de produção. Qualquer desvio é assinalado e colocado em quarentena. Após a vulcanização, cada pneu é inspecionado visualmente quanto à porosidade da superfície, rebarbas do molde, defeitos na banda de rodagem e na parede lateral, integridade da área do talão e consistência da cor.
Esta é a fase de inspeção mais abrangente. Cada pneu é submetido a um equilíbrio dinâmico (medição do desequilíbrio estático e dinâmico, classificado como Grau A, B ou C), a uma verificação dimensional (diâmetro, largura da secção, largura da banda de rodagem, excentricidade) e a uma inspeção por raios X, no caso dos pneus radiais.
O sistema de raios X analisa a estrutura interna de cada pneu radial para verificar o alinhamento da cinta e dos cordões das camadas, a integridade das emendas, a estrutura do talão, a deteção de objetos estranhos e o posicionamento dos componentes. As imagens de raios X são analisadas por técnicos de controlo de qualidade qualificados e arquivadas por número de série do pneu. Isto ensaios não destrutivos Este método garante que a construção interna de cada pneu radial cumpre as especificações de conceção para o ciclo de vida do produto mais um ano.
Esta fase final de controlo de qualidade dos pneus verifica as marcações na parede lateral (tamanho, índice de carga, símbolo de velocidade, código DOT, marcação ECE), a exatidão da documentação e a embalagem de acordo com as especificações do cliente. A documentação de qualidade de cada remessa é verificada em relação aos registos do lote de produção antes da sua libertação.
Quando um pneu não cumpre os requisitos em qualquer ponto de inspeção, é incorporado no nosso sistema de gestão de não conformidades: identificação com etiqueta vermelha, isolamento na área de quarentena, análise da equipa de controlo de qualidade com determinação do destino do produto, análise da causa raiz utilizando o método dos 5 «porquês», implementação de ações corretivas, acompanhamento da verificação e documentação completa. Este sistema de ciclo fechado garante que todos os problemas de qualidade são resolvidos na sua origem.
Para além do indivíduo controlo de qualidade dos pneus Nas inspeções, utilizamos o SPC para monitorizar o tempo de cura e as tendências de temperatura, equilibrar a distribuição do peso, a variação dimensional ao longo do tempo e as taxas de defeitos por linha de produção e turno. Os gráficos do SPC são analisados semanalmente. Os sinais de desvio da tendência são investigados antes de se tornarem condições fora das especificações.
| Métrico | Definição | Alvo |
|---|---|---|
| Rendimento na primeira passagem | Pneus que passam por todos os pontos de controlo sem necessidade de retificação | >96% |
| Taxa de rejeição por parte do cliente | Devoluções por motivos de qualidade por cada 1 000 unidades | <0,5% |
| Capacidade dimensional (Cpk) | Capacidade do processo para as dimensões-chave | >1,33 |
| Entrega pontual | Encomendas enviadas na data acordada ou antes dessa data | >95% |
O nosso controlo de qualidade dos pneus processo em Motobike Más abrange 7 pontos de controlo, desde a receção da matéria-prima até à inspeção final por raios X. Esta abordagem sistemática à controlo de qualidade dos pneus foi concebido para detetar defeitos na origem, impedir que material não conforme chegue à etapa seguinte do processo e garantir uma rastreabilidade completa. Para os compradores B2B, a conclusão é que a qualidade na nossa fábrica não se resume a uma etapa de inspeção final — é um sistema que abrange todas as fases da produção.