Control de calidad de los neumáticos es la disciplina que transforma las materias primas en un neumático de motocicleta fiable y de alto rendimiento. Un neumático puede parecer sencillo desde fuera —un anillo negro redondo con dibujo en la banda de rodadura—, pero se trata de una estructura compuesta diseñada con precisión que contiene compuestos de caucho, capas textiles, cinturones de acero o aramida, alambres de talón y materiales de revestimiento interior. Cada componente debe colocarse dentro de tolerancias muy estrictas, curarse en condiciones controladas con precisión e inspeccionarse según criterios de aceptación definidos.
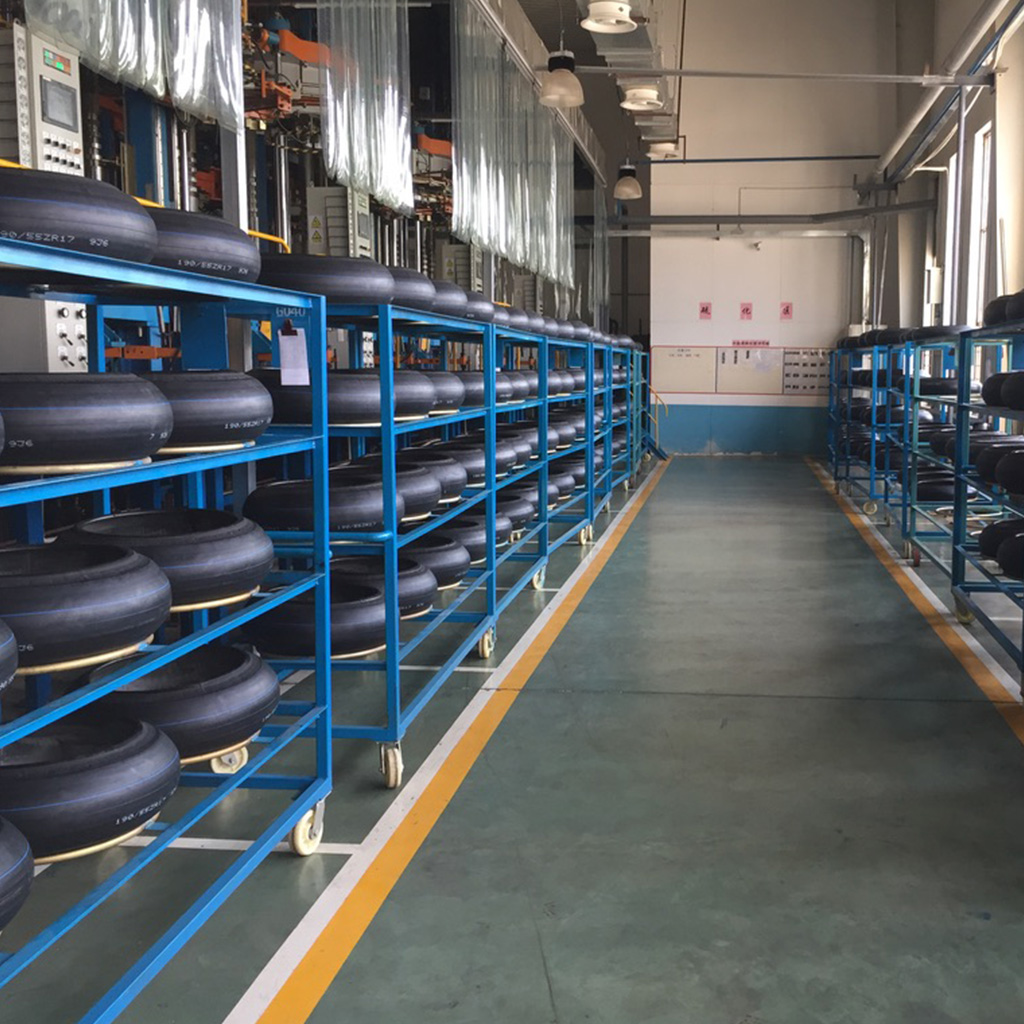
Este artículo describe el proceso de control de calidad de Motobike Más, desde el momento en que las materias primas llegan a nuestra fábrica hasta la inspección final por rayos X antes del envío. Nuestro sistema de control de calidad se articula en torno a siete puntos de inspección definidos, distribuidos a lo largo del proceso de producción. Cada neumático pasa por los siete puntos de control. Si un neumático no supera la inspección en algún punto, se marca, se registra y se somete a un reprocesamiento o se rechaza.
| Punto de control | Escenario | Tipo de inspección |
|---|---|---|
| 1 | Recepción de materias primas | Verificación del certificado de análisis + pruebas de laboratorio |
| 2 | Mezcla de compuestos | Ensayos con reómetro + verificación de las propiedades físicas |
| 3 | Preparación de los componentes | Medición dimensional + inspección visual |
| 4 | Fabricación de neumáticos | Verificación del montaje + inspección de los neumáticos verdes |
| 5 | Curado | Monitorización de los parámetros de curado + inspección visual tras el curado |
| 6 | Pruebas de neumáticos finalizadas | Equilibrado dinámico + control dimensional + rayos X |
| 7 | Inspección final y embalaje | Marcado visual + marcado en los flancos + documentación |
Cada neumático se fabrica a partir de materias primas. La calidad del neumático acabado no puede superar la calidad de los materiales que lo componen. Se toman muestras de todos los materiales entrantes de acuerdo con las normas de muestreo AQL. Los resultados de las pruebas se comparan con las especificaciones del material. Los lotes que no superan los controles se ponen en cuarentena y se devuelven al proveedor. A los lotes que superan los controles se les asigna un número de lote de material y se envían al almacén.
| Categoría de material | Ejemplos | Pruebas realizadas |
|---|---|---|
| Caucho natural | RSS3, SVR3L, SIR20 | Viscosidad de Mooney, contenido en cenizas, PRI |
| Caucho sintético | SBR, BR, IIR, NBR | Viscosidad de Mooney, estireno ligado |
| Negro de humo | N220, N330, N550, N660 | Adsorción de yodo, absorción de DBP |
| Refuerzo textil | Cordón de nailon, cordón de poliéster | Resistencia a la rotura, adhesión H |
| Alambre para abalorios | Alambre de acero chapado en latón | Resistencia a la tracción, espesor del recubrimiento |
Cada lote que no supera las pruebas se pone en cuarentena y se devuelve. De este modo se garantiza que solo las materias primas certificadas entren en el proceso de producción.
La mezcla de compuestos consiste en combinar las materias primas individuales para obtener las formulaciones de caucho que se convertirán en los componentes del neumático. Cada lote de compuesto sigue un ciclo de mezcla definido en nuestras mezcladoras internas, que consta de las fases de lote maestro, remolienda y lote final. Tras la mezcla, se analizan muestras de cada lote para determinar la curva de curado en reómetro, la viscosidad Mooney, la densidad, la dureza Shore A y el tiempo de scorch. Los lotes que superan los controles se envían al área de preparación de componentes. Los lotes que no superan los controles se ponen en cuarentena para su revisión.
Cada lote de compuesto lleva un número único que codifica la fecha de producción, la línea de mezcla, el turno, el código del compuesto y el número de secuencia. Este número se registra en cada neumático que utilice compuesto de este lote.
En esta fase, los lotes de compuesto aprobados se transforman en componentes de neumáticos. Se comprueba el ancho y el grosor de las bandas de la banda de rodadura mediante medición de perfil por láser. Las tiras de los flancos se miden con calibres. El grosor del revestimiento interior se comprueba mediante un medidor de grosor en línea. La densidad de los cordones de la tela de las capas se comprueba mediante microscopía en laboratorio. El diámetro del anillo de alambre del talón se comprueba con calibres de paso/no paso. Cualquier componente que se encuentre fuera de su banda de tolerancia se marca y se recorta, se reelabora o se desecha.
En el proceso de fabricación de neumáticos se ensamblan los componentes individuales para formar un neumático en bruto (sin vulcanizar). Inspeccionamos la alineación de los empalmes (rectos, sin huecos ni solapamientos superiores a 2 mm), la altura del reborde de las capas (uniforme de izquierda a derecha), la colocación del talón (asentado a la altura correcta) y el centrado de los componentes (dentro de un margen de ±2 mm). La inspección del neumático en bruto la realiza visualmente el operario de la máquina de montaje y la verifica un inspector itinerante de control de calidad.
El curado transforma el neumático en bruto en una estructura unificada y vulcanizada. En cada ciclo de curado se supervisan la temperatura de la cavidad (±3 °C respecto al valor de consigna), la presión de las placas (±5% respecto al valor de consigna), el tiempo de curado (±10 segundos) y la curva de enfriamiento. Los parámetros se registran automáticamente en nuestra base de datos de producción. Cualquier desviación se señala y se pone en cuarentena. Tras el curado, cada neumático se somete a una inspección visual para detectar porosidad en la superficie, rebabas del molde, defectos en la banda de rodadura y los flancos, integridad de la zona del talón y uniformidad del color.
Esta es la fase de inspección más exhaustiva. Cada neumático se somete a un equilibrado dinámico (medición del desequilibrio estático y dinámico, clasificado en los grados A, B o C), a una verificación dimensional (diámetro, anchura de la sección, anchura de la banda de rodadura y excentricidad) y a una inspección por rayos X en el caso de los neumáticos radiales.
El sistema de rayos X escanea la estructura interna de cada neumático radial para comprobar la alineación del cinturón y de los cordones de las capas, la integridad de los empalmes, la estructura del talón, la presencia de objetos extraños y la posición de los componentes. Las imágenes de rayos X son revisadas por técnicos de control de calidad cualificados y archivadas por número de serie del neumático. Esto ensayos no destructivos Este método garantiza que la estructura interna de cada neumático radial cumpla con las especificaciones de diseño durante todo el ciclo de vida del producto más un año.
Esta última etapa de control de calidad de los neumáticos comprueba las marcas del flanco (tamaño, índice de carga, símbolo de velocidad, código DOT, marca ECE), la exactitud de la documentación y el embalaje de acuerdo con las especificaciones del cliente. La documentación de calidad de cada envío se compara con los registros del lote de producción antes de su salida.
Cuando un neumático no supera algún punto de control de la inspección, pasa a formar parte de nuestro sistema de gestión de no conformidades: identificación con una etiqueta roja, aislamiento en la zona de cuarentena, revisión por parte del departamento de ingeniería de control de calidad para determinar su destino, análisis de la causa raíz mediante el método de los «5 por qué», aplicación de medidas correctivas, seguimiento de la verificación y documentación completa. Este sistema de ciclo cerrado garantiza que cada problema de calidad se aborde desde su origen.
Más allá de lo individual control de calidad de los neumáticos En las inspecciones, utilizamos el SPC para supervisar el tiempo de curado y las tendencias de temperatura, equilibrar la distribución del peso, la variación dimensional a lo largo del tiempo y las tasas de defectos por línea de producción y turno. Los gráficos del SPC se revisan semanalmente. Las señales que se salen de la tendencia se investigan antes de que se conviertan en condiciones fuera de especificación.
| Métrica | Definición | Objetivo |
|---|---|---|
| Rendimiento en la primera pasada | Neumáticos que superan todos los controles de calidad sin necesidad de retoques | >96% |
| Índice de rechazo de clientes | Devoluciones por motivos de calidad por cada 1.000 unidades | <0,5% |
| Capacidad dimensional (Cpk) | Capacidad del proceso para las dimensiones clave | >1,33 |
| Entrega puntual | Los pedidos se envían en la fecha acordada o antes | >95% |
Nuestro control de calidad de los neumáticos proceso en Moto Más abarca siete puntos de control, desde la recepción de la materia prima hasta la inspección final por rayos X. Este enfoque sistemático para control de calidad de los neumáticos está diseñado para detectar defectos en su origen, evitar que el material no conforme llegue a la siguiente fase del proceso y garantizar una trazabilidad completa. Para los compradores B2B, la conclusión es que la calidad en nuestra fábrica no es una fase de inspección final, sino un sistema que abarca todas las etapas de la producción.
Inserto de espuma 120/90-18 | Guía de montaje para enduro y rally dice:
[…] The company operates under ISO 9001:2015 quality management certification, and its tires and inserts are produced to DOT and ECE standards, which is what makes them saleable in the United States, the European Union and other markets that adopt those frameworks. The certification detail is set out in ISO 9001, DOT & ECE Certified: How We Ensure Every Motorcycle Tire Meets Global Standards, and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. […]
Inserto de espuma 110/90-19 | Guía de montaje para motocross y enduro dice:
[…] Every insert is shaped on CNC-controlled equipment so that dimensional consistency and internal density are uniform, and each one passes through density testing, compression recovery testing, heat resistance testing, dimensional inspection and structural integrity verification before it is packed. The company operates under ISO 9001:2015 quality management certification, and its tires and inserts are produced to DOT and ECE standards. The certification detail is set out in ISO 9001, DOT & ECE Certified: How We Ensure Every Motorcycle Tire Meets Global Standards, and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. […]
Inserto de espuma 90/100-21 | Guía delantera de rally de alta resistencia dice:
[…] and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. For the team-level picture, Why Professional Off-Road Teams Choose Mousse Inserts covers what a […]
Inserto de espuma 80/100-21 | Guía de montaje delantero para motocross dice:
[…] Every insert is shaped on CNC-controlled equipment so that dimensional consistency and internal density are uniform, and each one passes through density testing, compression recovery testing, heat resistance testing, dimensional inspection and structural integrity verification before it is packed. The company operates under ISO 9001:2015 quality management certification, and its tires and inserts are produced to DOT and ECE standards. The certification detail is set out in ISO 9001, DOT & ECE Certified: How We Ensure Every Motorcycle Tire Meets Global Standards, and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. […]
Guía de tallas de los insertos de espuma 2026 | 9 tallas, tablas y compatibilidad dice:
[…] regime behind every insert are shown in the Motobike Más manufacturing facility and the quality control process, and the certification framework is in ISO 9001, DOT and ECE […]
Mousse para niños 90/100-16 | Guía de montaje trasero para minimotos de cross dice:
[…] The 90/100-16 is cut as a 16 inch, 100 mm rear insert and carries the same inspection regime as the rest of the range: density testing, compression recovery testing, heat resistance testing, dimensional inspection and structural integrity verification before packing. Dimensional consistency is the check that matters most on a small wheel, because the insert has to seat on a 16 inch bead seat without being forced into it, and a 16 inch rim gives the foam less room to sit than a full-size one. The full inspection regime is described in the quality control process walkthrough. […]
Inserto de espuma 90/90-21 | Guía de montaje delantero para enduro todoterreno dice:
[…] The 90/90-21 is cut as a 21 inch, 90 mm front insert, and its dimensional inspection is the check that matters most. A 90 mm section width on a 21 inch rim leaves less rim wall than a narrower carcass would, so the insert has to seat on the bead seat without being forced into it, and a batch that varies in diameter will show up as vague steering on the customer’s bike rather than as a reject on the factory floor. Every insert also passes density, compression recovery, heat resistance and structural integrity verification before packing, and the full inspection regime is described in the quality control process walkthrough. […]
Inserto de espuma 140/80-18 | Enduro y aventura de alta resistencia dice:
[…] The inspection regime on this size is compression resistance testing, density uniformity inspection, heat resistance testing, structural integrity verification and dimensional precision measurement. Compression resistance is the check that speaks directly to the loaded case, because it is what determines whether the insert holds its shape under the 180–260 kg the load table describes. The full process is described in the quality control process walkthrough. […]