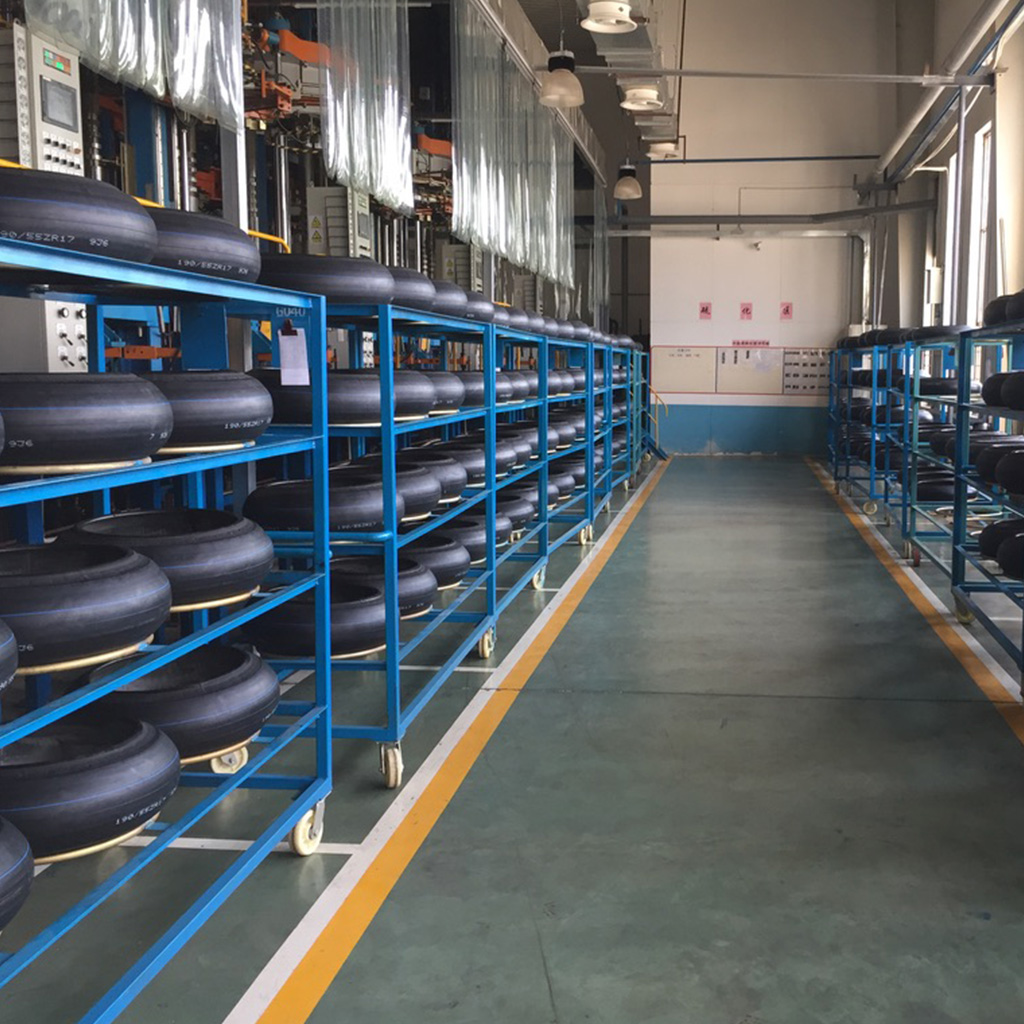
タイヤの品質管理 これは、原材料を信頼性が高く高性能なオートバイ用タイヤへと変える技術です。タイヤは外見上、トレッドパターンが刻まれた丸い黒い輪という単純なものに見えますが、実際には、ゴムコンパウンド、繊維プライ、スチールまたはアラミド製のベルト、ビードワイヤー、インナーライナー材などを組み合わせた、精密に設計された複合構造体です。 各構成部品は、厳しい公差の範囲内で配置され、厳密に管理された条件下で加硫され、定められた合格基準に基づいて検査されなければなりません。.
この記事では、Motobike Másにおける品質管理プロセスについて、原材料が工場に搬入される時点から、出荷前の最終X線検査に至るまでを解説します。当社の品質管理システムは、生産工程全体に配置された7つの定められた検査ポイントを通じて運用されています。 すべてのタイヤは、これら7つのチェックポイントすべてを通過します。いずれかのポイントで不合格となったタイヤは、フラグが立てられ、記録された上で、再加工されるか、あるいは廃棄されます。.
| チェックポイント | ステージ | 検査の種類 |
|---|---|---|
| 1 | 原材料の受入 | 分析証明書の検証+実験室試験 |
| 2 | 化合物の混合 | レオメーター試験+物性検証 |
| 3 | 試料の調製 | 寸法測定+目視検査 |
| 4 | タイヤの製造 | 組立検査+グリーンタイヤの点検 |
| 5 | 硬化 | 硬化パラメータのモニタリング+硬化後の目視確認 |
| 6 | タイヤ試験を完了しました | 動的バランス調整+寸法検査+X線検査 |
| 7 | 最終検査・梱包 | ビジュアル + サイドウォールのマーキング + 文書化 |
すべてのタイヤは原材料から作られます。完成したタイヤの品質は、その構成材料の品質を超えることはできません。入荷するすべての材料は、AQLサンプリング基準に従ってサンプリング検査が行われます。検査結果は材料の仕様書と比較されます。不合格となったロットは隔離され、サプライヤーに返送されます。合格したロットには材料のバッチ番号が割り当てられ、倉庫へ搬入されます。.
| 材料区分 | 例 | 実施された試験 |
|---|---|---|
| 天然ゴム | RSS3、SVR3L、SIR20 | ムーニー粘度、灰分、PRI |
| 合成ゴム | SBR、BR、IIR、NBR | ムーニー粘度、結合スチレン |
| カーボンブラック | N220、N330、N550、N660 | ヨウ素の吸着、DBPの吸収 |
| 繊維補強 | ナイロンコード、ポリエステルコード | 破断強度、H接着性 |
| ビーズ用ワイヤー | 真鍮メッキ鋼線 | 引張強度、被膜厚さ |
検査に不合格となったロットはすべて隔離され、返送されます。これにより、認定済みの原材料のみが製造工程に投入されることが保証されます。.
コンパウンド混合とは、個々の原材料を組み合わせて、タイヤの構成部品となるゴム配合物を製造する工程です。各コンパウンドバッチは、当社の内部ミキサーにおいて、マスターバッチ、リミル、および最終バッチの各段階からなる所定の混合サイクルに従って処理されます。 混練後、各バッチのサンプルについて、レオメーターによる加硫曲線、ムーニー粘度、比重、ショアA硬度、およびスコーチ時間の試験が行われます。試験に合格したバッチは、部品製造エリアへ送られます。不合格となったバッチは、再調査のために隔離されます。.
すべてのコンパウンドロットには、製造日、ミキサーライン、シフト、コンパウンドコード、および連番が符号化された固有の番号が割り当てられています。この番号は、当該ロットのコンパウンドを使用したすべてのタイヤに記録されます。.
この段階では、承認済みのコンパウンドバッチがタイヤの構成部品に加工されます。トレッドストリップについては、レーザープロファイル測定により幅と厚さが検査されます。 サイドウォールストリップはノギスで測定されます。インナーライナーの厚さは、オンライン厚さ測定器によって確認されます。プライ生地のコード密度は、実験室での顕微鏡検査によって確認されます。ビードワイヤーのリング径は、ゴー・ノーゴーゲージで確認されます。許容範囲外と判定された部品はフラグが立てられ、トリミング、再加工、または廃棄されます。.
タイヤ成形工程では、個々の部品を組み立てて、グリーンタイヤ(未加硫タイヤ)を製造します。 ここでは、スプライスの位置合わせ(隙間がなく、2 mmを超える重なりがないこと)、プライの折り返し高さ(左右で均一であること)、ビードの位置(正しい高さに収まっていること)、および部品の中心位置(±2 mm以内)を検査します。 グリーンタイヤの検査は、製造機のオペレーターが目視で行い、巡回する品質管理(QC)検査員が確認を行います。.
加硫処理により、未加硫のタイヤは一体化した加硫構造へと変化します。各加硫サイクルでは、キャビティ温度(設定値±3°C)、プラテン圧力(設定値±5%)、加硫時間(±10秒)、および冷却曲線が監視されます。 これらのパラメータは、当社の生産データベースに自動的に記録されます。偏差が検出された場合はフラグが立てられ、隔離されます。加硫後、すべてのタイヤについて、表面の気孔、金型のバリ、トレッドおよびサイドウォールの欠陥、ビード部の完全性、および色の均一性について目視検査が行われます。.
これは最も包括的な検査工程です。すべてのタイヤは、動的バランス検査(静的および動的不均衡の測定、A、B、Cの等級に分類)、寸法検査(直径、断面幅、トレッド幅、振れ量)、およびラジアルタイヤの場合はX線検査を受けます。.
このX線検査システムは、各ラジアルタイヤの内部構造をスキャンし、ベルトおよびプライコードの位置合わせ、継ぎ目の完全性、ビード構造、異物の有無、および部品の配置を確認します。X線画像は、訓練を受けた品質管理技術者によって確認され、タイヤのシリアル番号ごとにアーカイブされます。これにより、 非破壊検査 この手法により、すべてのラジアルタイヤの内部構造が、製品ライフサイクル期間に加え、さらに1年間にわたって設計仕様を満たしていることが保証されます。.
この最終段階は タイヤの品質管理 サイドウォールの表示(サイズ、負荷指数、速度記号、DOTコード、ECEマーク)、書類の正確性、および顧客の仕様に基づく梱包状態を確認します。出荷前の各出荷分の品質関連書類は、生産バッチ記録と照合して検証されます。.
タイヤがいずれかの検査チェックポイントで不合格となった場合、当社の不適合管理システムの対象となります。具体的には、赤タグによる識別、隔離エリアへの隔離、処分決定を伴う品質管理エンジニアリングによる審査、「5つのなぜ」手法を用いた根本原因分析、是正措置の実施、検証のフォローアップ、および完全な文書化が行われます。 この閉ループシステムにより、あらゆる品質問題が根本原因から確実に解決されます。.
個人を超えて タイヤの品質管理 検査においては、SPCを用いて、硬化時間や温度の推移、重量分布のバランス、経時的な寸法変動、および生産ラインやシフトごとの不良率を監視しています。SPCチャートは毎週確認されています。トレンドから外れた兆候については、規格外の状態になる前に調査を行っています。.
| メートル | 定義 | ターゲット |
|---|---|---|
| 初回歩留まり率 | 手直しなしで全てのチェックポイントをクリアしたタイヤ | >96% |
| 顧客拒否率 | 品質に起因する返品数(1,000個あたり) | <0.5% |
| 寸法能力(Cpk) | 主要寸法のプロセス能力 | >1.33 |
| 納期厳守 | 合意された日またはそれ以前に発送された注文 | >95% |
当社の タイヤの品質管理 プロセスについては モトバイクマース 原材料の受入から最終的なX線検査に至るまでの7つのチェックポイントを網羅しています。この体系的なアプローチは、 タイヤの品質管理 このシステムは、欠陥を発生源で検出するとともに、不適合な材料が次の工程に流れないようにし、完全なトレーサビリティを確保することを目的としています。B2Bのバイヤーにとって重要な点は、当社の工場における品質管理が単なる最終検査の段階ではなく、生産のあらゆる段階にわたり運用されるシステムであるということです。.
120/90-18 Mousse Insert | Enduro & Rally Fitment Guide は次のように述べている:
[…] The company operates under ISO 9001:2015 quality management certification, and its tires and inserts are produced to DOT and ECE standards, which is what makes them saleable in the United States, the European Union and other markets that adopt those frameworks. The certification detail is set out in ISO 9001, DOT & ECE Certified: How We Ensure Every Motorcycle Tire Meets Global Standards, and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. […]
110/90-19 Mousse Insert | Motocross & Enduro Fitment Guide は次のように述べている:
[…] Every insert is shaped on CNC-controlled equipment so that dimensional consistency and internal density are uniform, and each one passes through density testing, compression recovery testing, heat resistance testing, dimensional inspection and structural integrity verification before it is packed. The company operates under ISO 9001:2015 quality management certification, and its tires and inserts are produced to DOT and ECE standards. The certification detail is set out in ISO 9001, DOT & ECE Certified: How We Ensure Every Motorcycle Tire Meets Global Standards, and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. […]
90/100-21 Mousse Insert | Heavy Duty Rally Front Guide は次のように述べている:
[…] and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. For the team-level picture, Why Professional Off-Road Teams Choose Mousse Inserts covers what a […]
80/100-21 Mousse Insert | Motocross Front Fitment Guide は次のように述べている:
[…] Every insert is shaped on CNC-controlled equipment so that dimensional consistency and internal density are uniform, and each one passes through density testing, compression recovery testing, heat resistance testing, dimensional inspection and structural integrity verification before it is packed. The company operates under ISO 9001:2015 quality management certification, and its tires and inserts are produced to DOT and ECE standards. The certification detail is set out in ISO 9001, DOT & ECE Certified: How We Ensure Every Motorcycle Tire Meets Global Standards, and the inspection process itself — including X-ray inspection — is documented in From Raw Rubber to X-Ray Inspection: The Full Quality Control Process. […]
Mousse Insert Size Guide 2026 | 9 Sizes, Charts & Fitment は次のように述べている:
[…] regime behind every insert are shown in the Motobike Más manufacturing facility and the quality control process, and the certification framework is in ISO 9001, DOT and ECE […]
90/100-16 キッズ・ムース | ミニダートバイク用リアタイヤ適合ガイド は次のように述べている:
[…] The 90/100-16 is cut as a 16 inch, 100 mm rear insert and carries the same inspection regime as the rest of the range: density testing, compression recovery testing, heat resistance testing, dimensional inspection and structural integrity verification before packing. Dimensional consistency is the check that matters most on a small wheel, because the insert has to seat on a 16 inch bead seat without being forced into it, and a 16 inch rim gives the foam less room to sit than a full-size one. The full inspection regime is described in the quality control process walkthrough. […]
90/90-21 Mousse Insert | Off-Road Enduro Front Fitment Guide は次のように述べている:
[…] The 90/90-21 is cut as a 21 inch, 90 mm front insert, and its dimensional inspection is the check that matters most. A 90 mm section width on a 21 inch rim leaves less rim wall than a narrower carcass would, so the insert has to seat on the bead seat without being forced into it, and a batch that varies in diameter will show up as vague steering on the customer’s bike rather than as a reject on the factory floor. Every insert also passes density, compression recovery, heat resistance and structural integrity verification before packing, and the full inspection regime is described in the quality control process walkthrough. […]
140/80-18 Mousse Insert | Heavy Duty Enduro & Adventure は次のように述べている:
[…] The inspection regime on this size is compression resistance testing, density uniformity inspection, heat resistance testing, structural integrity verification and dimensional precision measurement. Compression resistance is the check that speaks directly to the loaded case, because it is what determines whether the insert holds its shape under the 180–260 kg the load table describes. The full process is described in the quality control process walkthrough. […]